
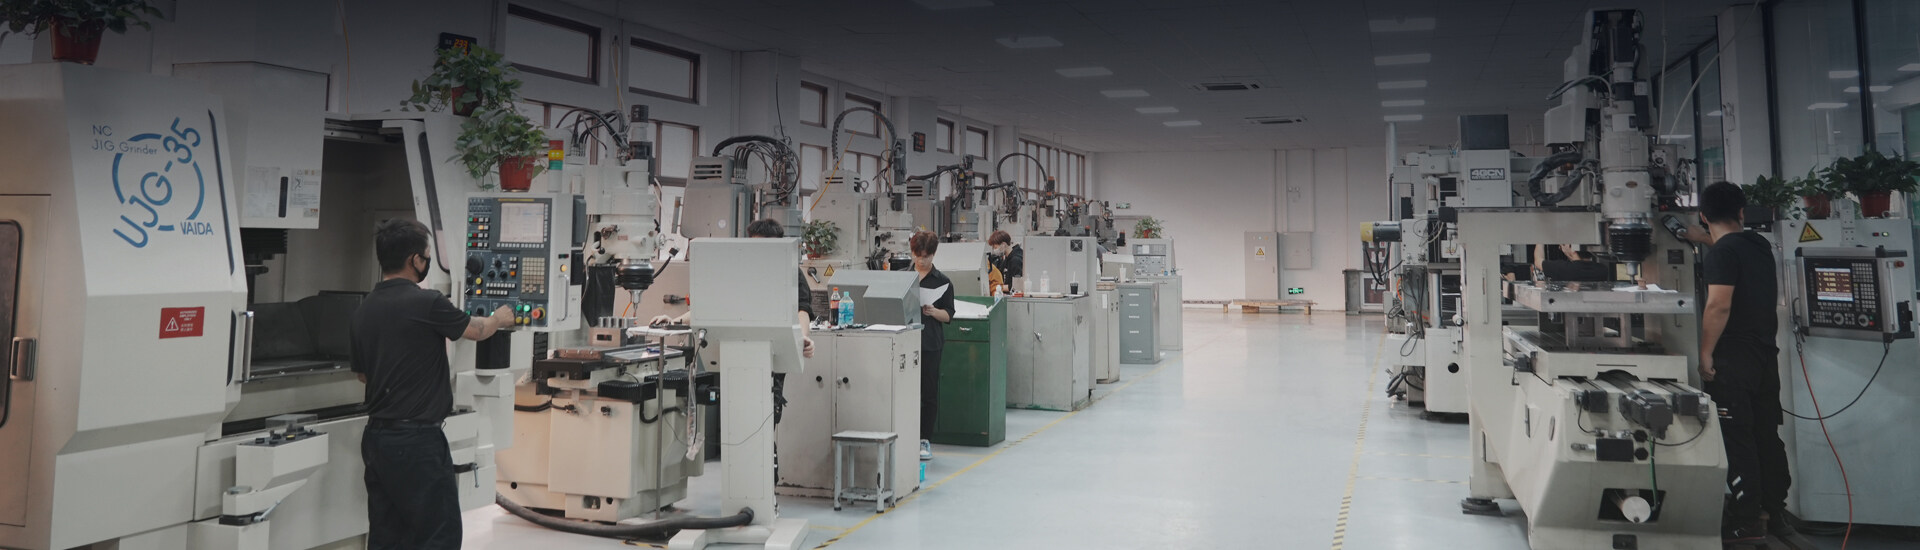
五金冲压模具与塑胶成型模具的精密加工差异在哪?
发布日期:2026-10-09
点击:88
五金冲压模具与塑胶成型模具精密加工差异
两者虽然都大量用到慢走丝、坐标磨、PG 光学曲线磨、CNC、EDM 这些精密设备,但加工的核心目标、加工对象、精度侧重点、表面要求、失效机理完全不一样,从加工底层逻辑就存在区分。
先从加工对象与成型原理带来的基础差异说起。冲压模具依靠机械冲切、弯折、拉伸对金属板材做冷态塑性分离与变形,模具直接承受冲击载荷,刃口是核心功能区;塑胶模具依靠高温熔融塑料在型腔内保压冷却定型,模具承受持续的物料冲刷、热循环,型腔内壁是成型面。这就决定冲压模具重点保障刃口强度、轮廓精度、冲裁间隙;塑胶模具重点保障型腔表面品质、温度均匀性、排气与流道结构。
精度侧重点上,五金冲压模具核心管控轮廓度、刃口垂直度、冲裁间隙一致性。精密端子、新能源汇流排这类高速冲压模具,凸凹模的轮廓公差往往压到 ±2μm,刃口段垂直度要求极高,微小倾斜都会造成毛刺变大、崩刃。整套模具的孔系位置度,主要用来保证导柱、销钉、镶件对位,保证凸凹模间隙四周均匀,间隙是冲压最关键参数,间隙不均匀会出现产品毛刺、跳屑、刃口局部快速磨损。冲压模具的尺寸基准更多围绕刃口轮廓展开,型腔内部很少复杂微细台阶,更多是二维轮廓加上刃口高度。
塑胶成型模具,尤其是之前聊到的新能源 IC 塑封模具,精度重心落在多腔之间尺寸一致性、型腔深度、平行度、平面度、微小槽孔形位公差。它的难点不在单一轮廓,而在三维型腔,还有大量微小排气槽、顶针孔、流道、引线框限位槽这类微细结构。多腔模各个型腔的腔深差异会直接导致塑封料填充不均,出现芯片偏移、缺料气泡;合模面的平行度不良,高压塑封时就会溢料。塑胶模具很多公差是管控内腔三维形貌,不单是边缘轮廓,很多浅槽、薄壁结构,对加工残余应力非常敏感,应力释放会造成型腔在升温工作状态下发生形变。
加工工艺选用的差异,也是精密加工里很直观的区分。精密冲压模具的凸模、凹模、入块大量使用 PG 光学曲线磨加工二维异形刃口,浸油慢走丝割孔和轮廓,坐标磨用来精加工镶件基准孔、导柱孔。冲压件大多是淬硬后的硬质合金或者高硬度模具钢,加工重点是保证刃口锋利,尽量减少加工变质层,一旦刃口位置有重熔层或者微裂纹,高速连续冲压下很容易崩刃。冲压模具的精加工很多集中在零件外轮廓、刃口侧面,型腔底面一般不需要极高镜面。
塑胶精密模具,特别是 IC 封装模具,坐标磨的使用场景更多用来精加工型腔内部孔系、异形微小内腔、顶针孔,去除 EDM 产生的重熔层,防止塑封高温工况下表层剥落污染器件。慢走丝更多加工排气镶块、薄壁隔离结构,PG 使用相对少,除非有局部二维异形镶件。塑胶模具型腔往往需要后续抛光,加工过程要控制表面残余应力,不能在型腔表面留下容易积碳、挂胶的加工纹路。EDM 在塑胶模具里使用更为普遍,用来加工深腔、微细窄槽,但后续必须做精磨或者抛光处理,消除重熔层,这一点和冲压模具不一样,冲压刃口部位会尽量规避 EDM,因为重熔层对刃口寿命伤害太大。
表面质量的要求方向不一样。五金冲压模具成型面看重刃口边缘状态,刃口必须锋利无崩口,侧面粗糙度满足耐磨即可,不需要镜面;板材冲裁只要求切断,型腔侧壁允许合理的加工纹理,重点是杜绝刃口微小缺口。塑胶模具型腔内壁要求很低的粗糙度,减少环氧树脂或者塑胶料粘附积碳,微小的加工划痕都可能藏留树脂,在反复冷热循环下碳化堆积,造成产品表面缺陷,排气槽这类微细结构边缘不能有毛刺,否则会产生溢料。
加工余量与变形管控方向也有区别。冲压模具零件热处理之后,变形主要发生在刃口轮廓方向,精加工去除余量大多集中在轮廓单边几个微米,重点保证刃口尺寸稳定。塑胶模具零件热处理后的变形会影响型腔整体平面、腔深,加上模具工作有持续温度变化,加工阶段还要预先做热补偿,常温加工尺寸要预留温升膨胀量,保证模具在生产温度下型腔尺寸合格,这是冲压模具几乎不需要考虑的点,冲压基本是常温成型。
还有微细结构加工的差异。冲压模具的微细特征多是微小异形冲头、窄刃口,难点在于薄壁刃口加工防止崩损,结构以贯通轮廓为主。塑胶精密模具的微细特征大量是浅槽、盲槽、微小台阶,排气槽深度常只有几微米,属于非贯通微结构,加工、检测难度更高,薄壁型腔还要控制加工应力,防止受热之后发生翘曲变形。
使用寿命对应的加工取舍,高速冲压模具追求刃口耐磨抗冲击,加工工艺优先保障刃口基体完整性,减少表层缺陷。塑胶模具在反复冷热交替环境下工作,加工要控制表层应力,避免表层起皮剥落,同时型腔表面要耐树脂腐蚀、耐积碳。
最后可以简单总结取舍逻辑,冲压精密加工围着刃口、间隙、二维轮廓做工艺安排,PG 和慢走丝是主力;塑胶精密模具精密加工围着三维型腔、多腔一致性、微槽孔、热态精度,坐标磨、镜面精加工应用场景更多。