
精密加工项目里工艺优化对打样试制有什么意义?
发布日期:2026-10-26
点击:35
工艺优化放在打样试制阶段,本质不是单纯把样品做出来,而是在小批量验证窗口提前把加工链路里的隐性风险暴露并解决,避免后续放量生产时出现精度漂移、良率不稳、交付延期以及成本失控的问题。打样阶段本身是工艺容错成本最低的阶段,很多尺寸、装夹、刀具损耗、应力变形、热影响、表面缺陷这类问题,如果等到正式投产再去调整,改动带来的试错代价会成倍放大。
打样试制首要目标是验证图纸要求能不能稳定落地,而工艺优化就是把图纸上的公差要求转化成可执行的加工策略,针对零件结构特点去匹配合适的工序排布,区分粗精加工的余量分配,控制材料去除带来的内应力释放,尤其针对高硬度材料、陶瓷件、薄壁异形件这类容易变形的工件,合理的时效安排、切削参数调整、走刀路径优化,能直接避免首件合格,第二件、第三件就超差的情况。很多精密件首件检测合格只是瞬时状态,缺少工艺优化的支撑,样品本身不具备可复制性,仅仅是一次偶然加工结果,不具备量产参考价值。
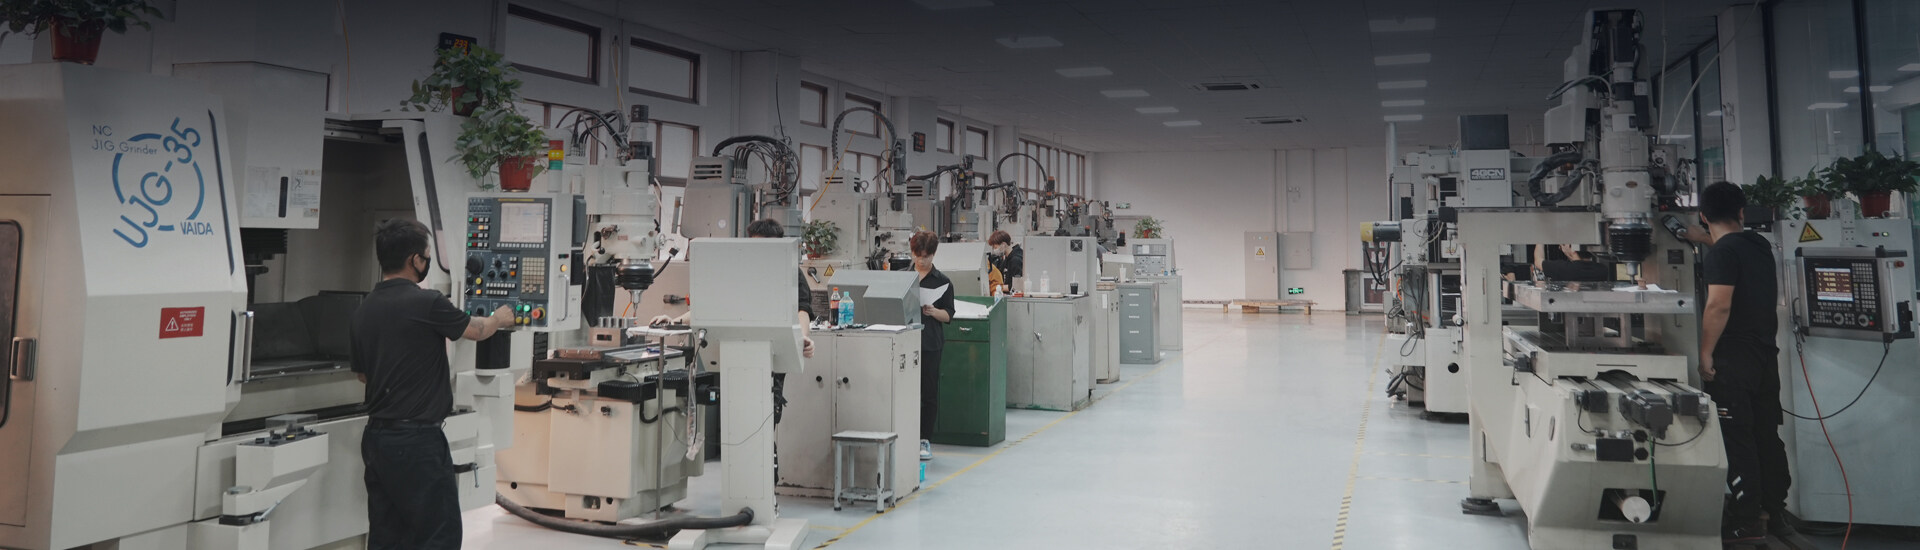
工艺优化也会同步适配现场设备的能力边界,不同设备的热漂移、刚性、重复定位特性不一样,同样一套图纸,在坐标磨、慢走丝、PG 光学曲线磨、高精度 CNC 上面的加工策略完全不同。优化过程里会结合设备特性设定工序顺序,规避基准转换带来的误差叠加,统一全流程的基准体系,减少反复拆装造成的定位偏差,同时规划合理的检测节点,配合三坐标、高度规、影像仪的检测时序,让每一步加工后的误差都可以被量化追溯,而不是全部加工完成之后才发现问题。
在样品验证阶段做工艺优化,还能提前识别耗材损耗、加工时长、工装治具的短板,包括刀具磨损速度、电极丝损耗、砂轮修整周期、工装变形情况都可以在打样过程里统计评估,给后续的工时核算、成本报价、产能评估提供真实的数据支撑,不会出现打样的时候看着成本可控,批量生产之后加工成本持续超标,交期预估严重失真的情况。同时优化后的工艺文件,会把参数、装夹方式、基准、防护要点固化下来,形成标准化作业依据,后续不管是追加样品还是转量产,换操作人员、换班次加工,都可以维持稳定的品质水平,减少人为操作差异带来的波动。
还有很关键的一点是提前预判失效模式,针对模具、新能源 IC 零部件、精密治具这类对稳定性要求极高的工件,工艺优化会同步考量加工之后的后续工序,比如表面处理、热处理、装配配合间隙,很多样品加工尺寸达标之后,经过热处理或者镀层处理就发生尺寸偏移,在试制阶段提前把后序工序的影响纳入工艺调整范围,预留合理补偿量,就可以避免样品做完之后装配匹配失败,反复返修重制,拉长整个项目的试制周期。
工艺优化同样可以压缩打样迭代次数,没有前期工艺梳理的打样往往是试一次改一次图纸或者参数,反复送样检测,拉长项目周期,在前期把切削策略、冷却方式、振动抑制、去应力方案理顺之后,可以减少无效试做,更快交出满足客户装配、测试要求的样品,也能给客户同步输出可靠的工艺说明,方便客户评估产品量产可行性,给项目商务环节增加信任度。
落到项目层面来看,试制阶段的工艺优化,是搭建从图纸到量产之间的过渡桥梁,产出的不只是一个合格样品,还有一套经过验证、具备重复性、可控风险的加工方案,把试制过程积累的误差补偿方案、缺陷防控办法沉淀下来,后续放量的时候,品质风险、交付风险都会大幅降低。