
JG 坐标磨加工适合加工哪些类型工件?
发布日期:2026-09-28
点击:0
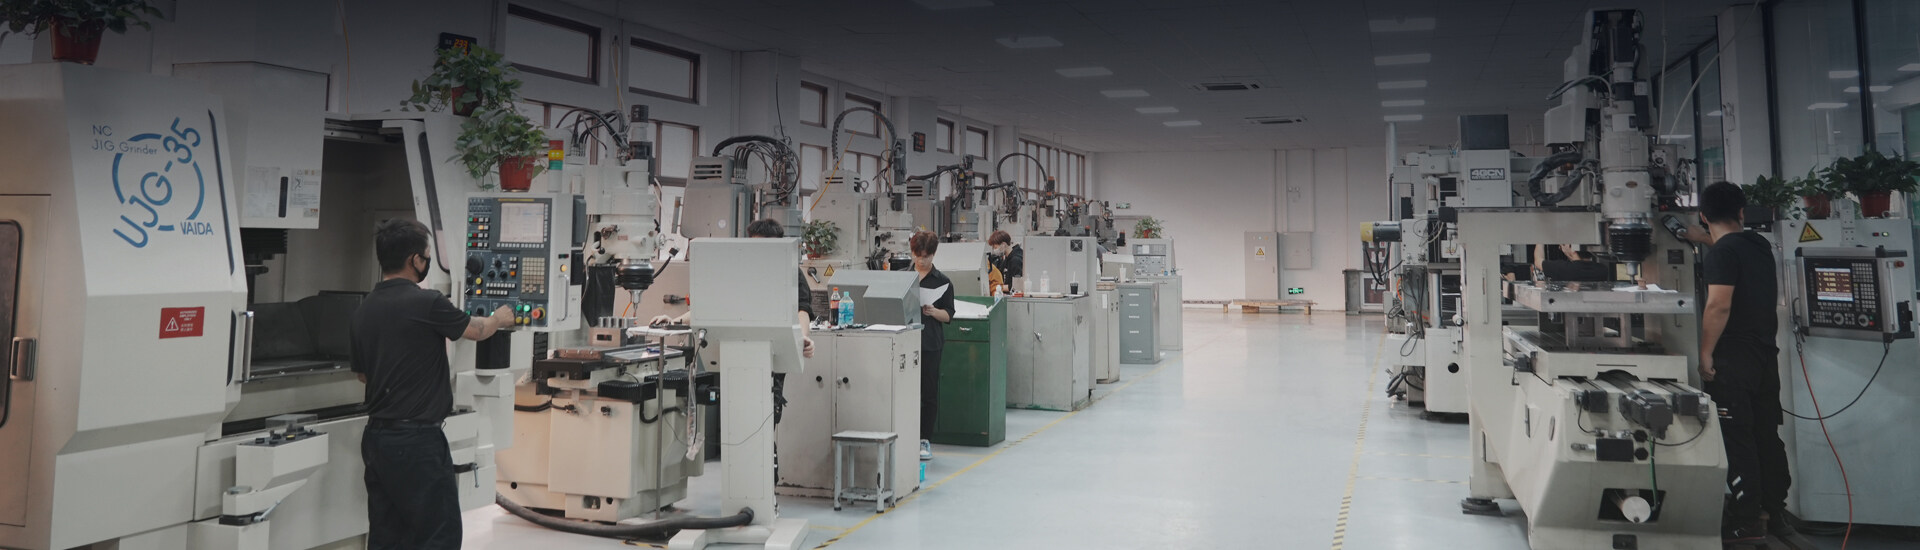
JG 坐标磨(Jig Grinding)最大特点是热处理淬火之后精加工,擅长微米级孔距、内孔、异形型腔、直角清角,适合高硬度工件,弥补慢丝、CNC、内圆磨做不到的位置精度与内清角缺陷抖音百科。
模具类工件(最主流)
各类精密冲压、塑胶、引线框架、IC 封装、连接器、锂电池、半导体模具零件。包含多孔模座的导柱孔、顶针孔、镶件孔系;异形冲头、冲子、刀口、凹模,尤其是方孔、多边形内孔、异形通孔盲孔;小型型腔、浇口型腔,模具内部直角清角位置。硬质合金钨钢镶件、淬硬模具钢 HRC50~62 的模仁都很适合,热处理变形之后用 JG 修坐标与尺寸,保证孔距、垂直度、真圆度。
精密工装治具与检具
多工位定位治具、光学检测治具、精密分度板、定位镶套、基准衬套。重点是一组孔之间孔距公差要求极高,孔位平行度、垂直度要求严苛的治具基体,淬火后一次性保证整套坐标精度。
精密机械结构零件
各类高精度衬套、套筒、轴承座,内外圆、锥孔零件;分度盘、凸轮、内齿圈;自动化设备精密基体,多坐标孔系零件。适合有多个孔位关联公差,普通内圆磨只能单孔加工、无法保证孔距的工件。
航空、光学、半导体、医疗精密件
航空发动机叶片榫槽、燃油喷嘴微小精密孔;光学零件镜座、光学模具;半导体设备腔体、引线框架成型件;医疗精密植入件、微型手术器械零件。这类工件往往材料特殊,对轮廓度、表面质量、形位公差要求极高。
适合的几何特征
圆柱通孔盲孔、锥孔、微小孔;方形、多边形、不规则异形内轮廓;二维连续轮廓型腔、圆弧内角,尤其需要内直角清角的位置;内球面、简单三维曲面。
适合的材料
淬硬工具钢、高速钢、马氏体不锈钢;硬质合金钨钢;氧化铝、氮化硅工程陶瓷;部分钛合金、高温合金。搭配 CBN 或金刚石磨棒实现硬态磨削。
不推荐选用 JG 的工况
大余量去除,优先铣削;大面积外轮廓,成形磨、外圆磨更经济;大型厚重单件,行程受限;软料普通精度零件,成本太高;极深细长小孔,排屑与磨棒刚性不足。